

Problematisches "Setzverhalten"
Ausgangspunkt war ein wiederkehrendes Problem im laufenden Produktionsprozess. Bei der Herstellung von massiven, im Prozessablauf zusätzlich gebogenen Schmiedeteilen wird die erforderliche Biegekraft über ein Biegewerkzeug mit eingesetzten Tellerfedern erzeugt. Diese Federn unterliegen jedoch bei derartigen Belastungen einem natürlichen „Setzverhalten“: Mit zunehmender Einsatzdauer verlieren sie einen Teil ihrer Vorspannung und damit ihre Fähigkeit, die erforderliche Kraft konstant aufzubringen. Die Folge sind schwankende Prozessbedingungen, erhöhter Wartungsaufwand sowie ein steigendes Risiko für Qualitätsabweichungen und Werkzeugschäden.
Um die Ursachen genauer zu untersuchen, analysierte Potempa das bestehende Werkzeugsystem hinsichtlich der Maßtoleranzen und Funktionsweise umfassend. Hierbei setzte er u. a. präzise Messtechniken ein. Mithilfe von Dehnungsmessstreifen und speziell entwickelten Messaufbauten konnten die tatsächlichen Belastungen und Kraftverläufe während des Fertigungsprozesses erfasst werden. Die gewonnenen Messdaten lieferten wertvolle Erkenntnisse über die Beanspruchung einzelner Komponenten und machten die Schwachstellen des bisherigen Systems eindrucksvoll sichtbar.
Auf Basis dieser Untersuchungen entwickelte der Student einen neuen technischen Ansatz. Kern der Optimierung ist der Ersatz der bisherigen Tellerfederpakete durch Gasdruckfedern. Im Gegensatz zu mechanischen Federn stellen diese über den gesamten Arbeitsweg eine nahezu konstante Kraft bereit und sind nicht von Setzeffekten betroffen. Gleichzeitig reduziert sich die Anzahl erforderlicher Einzelteile, wodurch die Werkzeugkonstruktion vereinfacht und die Wartungsanfälligkeit verringert werden.
Präzisere Fertigung
Die Vorteile der neuen Lösung gehen deutlich über die reine Konstruktion hinaus. Durch die gleichmäßige und dauerhaft reproduzierbare Biegekraft können Bauteile präziser gefertigt werden. Dies erhöht die Prozessstabilität und verbessert die Produktqualität. Zudem werden ungeplante Maschinenstillstände reduziert und die Lebensdauer wichtiger Werkzeugkomponenten verlängert.
Wirtschaftlich verfügt die Optimierung über großes Potenzial. Den Investitionskosten stehen jährliche Einsparungen durch einen geringeren Wartungsaufwand, reduzierte Ersatzteilkosten und eine höhere Anlagenverfügbarkeit gegenüber.
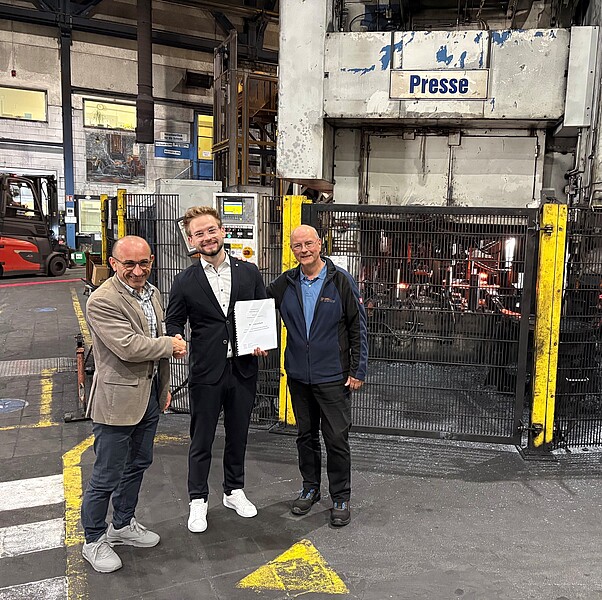
Dr.-Ing. Udo Zitz, Technischer Leiter Innovation von oso precision, war sichtlich angetan von der Zusammenarbeit mit Lukas Potempa und den Ergebnissen. Die von dem Absolventen entwickelte Lösung auf Basis der Gasdruckfeder wird jetzt eingehend für den Serienbetrieb geprüft. Beeindruckt zeigte sich Zitz insbesondere von der fachlichen Tiefe der studentischen Analysearbeit und der Qualität des Vortrags im Kolloquium. Erfreulicherweise hat Lukas Potempa nach seinem erfolgreichen Abschluss zeitnah eine Beschäftigung in der heimischen Industrie gefunden und bleibt der Region somit „erhalten“.
Prof. Dr.-Ing. Klaus-Michael Mende betreute seine Arbeit und das Kolloquium von Seiten der Fachhochschule. Das Praxisbeispiel mit Wissenstransfer zeigt erneut, wie es dem Hochschullehrer über das Netzwerk des Märkischen Arbeitgeberverbandes gelingt, regelmäßig Transferleistungen für die heimischen Unternehmen zu erbringen. Der Experte für Produktionsprozesse unterstützt den MAV und seine Mitglieder, darunter die oso precision GmbH, im Themenbereich Arbeitswirtschaft und Produktionsoptimierung.